Diagnose mit Bericht und Besprechung
GRO untersucht die vereinbarten Bereiche und übergibt Befunde, Messungen und Massnahmenplan. Ihr Betrieb entscheidet anschliessend über Prioritäten und Umsetzung.
GRO / 02
Einschlüsse, Ablösungen, Farbabweichungen oder unterschiedliche Härte: Das sichtbare Fehlerbild ist der Ausgangspunkt. GRO Check360™ untersucht die Verbindung zwischen Beschichtung, Material, Vorbehandlung, Applikation und Einbrennofen – mit einem auf Ihre Fragestellung abgestimmten Prüfplan.
Anfrage per E-Mail vorbereiten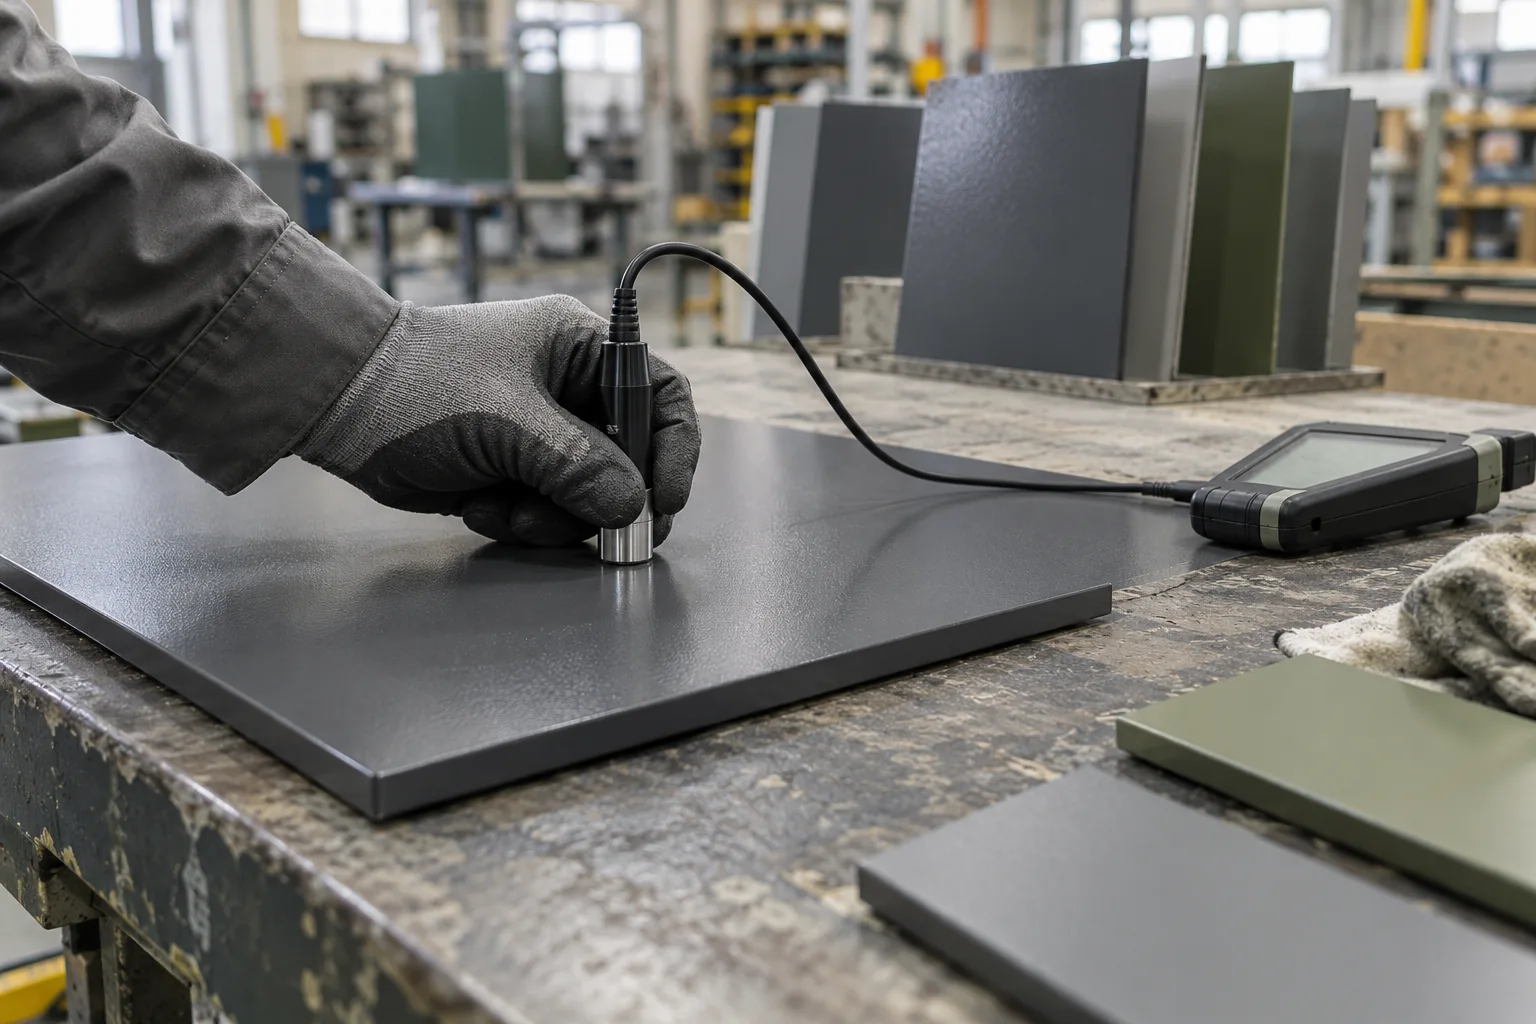
AUSGANGSSITUATION
FÜR WEN?
Für Betriebe mit industriellen Lackieranlagen sowie Verantwortliche für Beschichtungsqualität, Verfahren und technische Anlagen.
Wiederkehrende Fehler wie Einschlüsse, Haftungs-, Farb- oder Härteprobleme lösen. Wir prüfen die ganze Kette: Vorbehandlung, Applikation, Einbrennen und Anlagenzustand.
Wir helfen zu klären, ob ein reklamiertes Problem tatsächlich am Lack liegt oder an Untergrundvorbereitung, Applikation oder Einbrennen beim Kunden.
Wir klären, ob die Ursache im Material liegt oder zum Beispiel in seiner Temperatur, Feuchte oder Vorbereitung zum Zeitpunkt der Applikation.
Qualitätsbeurteilung vor Ort beim externen Beschichter und Unterstützung bei der Lösung von Qualitätsproblemen zwischen Auftraggeber und Lieferant.
Wir helfen zu klären, ob ein Problem in Parametern oder Zustand der Maschine liegt oder in Material, Prozess oder Bedienung.
Unterstützung, wenn neue Standards oder Empfehlungen in der Lackiererei nicht die erwartete Wirkung zeigen. Wir klären, wo und warum der Prozess von der Planung abweicht.
TYPISCHE ANLÄSSE
AM OFEN. AN DER LINIE. IM BETRIEB.
Beschichtungsfehler, Material, Vorbehandlung und Ofenparameter gemeinsam untersuchen. Befunde und Messwerte als Grundlage für konkrete nächste Schritte.
Farbe mit Kunden- bzw. Vergleichsmuster vor und nach dem Einbrennen vergleichen. Kratzer, Einschlüsse, Verfärbungen und Strukturabweichungen visuell dokumentieren. Haftung, Härte bzw. Kratzbeständigkeit, Schlagbeständigkeit und Schichtdicke nach abgestimmtem Prüfplan untersuchen. Die Zuordnung zum Bauteil und zu den Prozessbedingungen bleibt nachvollziehbar.
Temperaturprofil mit einem geeigneten Datenlogger aufnehmen und zur Vorgabe für das Material in Beziehung setzen. Luftführung, Luftströme, Temperaturunterschiede und Zustand von Brennern, Düsen, Leitblechen und Ketten prüfen. Sauberkeit von Filtern, Lüftern, Wänden und Boden, bei Bedarf Vibrationen und Luftqualität in der Lackierzone einbeziehen. Mit OEM-Unterlagen abgleichen.
Lacke, Härter, Verdünner, Additive, Reinigungs- und Hilfsmittel betrachten. Applikationsparameter gegen TDS prüfen, Haltbarkeit, Lagerbedingungen und Systemkompatibilität erfassen. Sicherheitsdatenblätter (SDS), Lieferantendokumente und vorhandene Qualitätsnachweise in die Bewertung einbeziehen.
Zustand nach Sand- oder Kugelstrahlen dokumentieren. Je nach Substrat und Fragestellung Staub-/Klebebandtest, lösliche Salze mit Bresle-Verfahren, Leitfähigkeitsprüfung geeigneter Proben und Dyne-Test zur Benetzung einplanen. Werkstücktemperatur, Luftfeuchtigkeit, Staub und Luftbewegung, chemische Vorbereitung sowie Trocknungszeit, -temperatur und -verfahren untersuchen. Nicht jedes Verfahren passt zu jedem Material.
Werkzeuganordnung, Arbeitsschritte, Körperhaltung und wiederholte Belastungen beobachten. Tatsächliche Nutzung und Zustand der PSA, Materialwege, Kennzeichnungen und Gefahrenzonen prüfen. Dämpfe, Verbrennungs- und Rutschgefahren sowie Maschinenanweisungen mit dem realen Arbeitsablauf abgleichen. Die Beobachtungen fliessen in Qualitäts- und Sicherheitsmassnahmen ein.
Messwerte, Fotos und vereinbarte Videoaufnahmen den untersuchten Bereichen zuordnen. Bestätigte Befunde, Ursachenhypothesen und weitere Prüfungen unterscheiden. Sofortige Korrekturen, Schulung, TPM, Reinigung und technische Massnahmen priorisieren; bei Vergleichsdaten Herkunft und Vergleichbarkeit angeben.
GRO untersucht die vereinbarten Bereiche und übergibt Befunde, Messungen und Massnahmenplan. Ihr Betrieb entscheidet anschliessend über Prioritäten und Umsetzung.
Im erweiterten Auftrag setzt GRO abgestimmte Korrekturen gemeinsam mit dem Kundenteam um: beispielsweise Ofenregeneration, TPM-Light, Checklisten, Schulung oder Feinjustierung. Zusätzliche Arbeiten werden im Leistungsumfang ausgewiesen.
GRO / ÜBERGABE
Sie erhalten ein zusammenhängendes Bild von Produkt, Material, Vorbehandlung, Applikation, Ofen und Arbeitsumgebung. Der Bericht zeigt, welche Ursachen belegt sind, was weiter geprüft werden muss und welche Umsetzungsschritte sinnvoll sind. Die Bewertung kann materialbezogene, prozessbezogene oder zusammenwirkende Ursachen betreffen; eine Ursache wird nicht vorab festgelegt.
Nein. Der ursprüngliche Umfang umfasst die gesamte Lackierprozesskette, einschliesslich Materialien, Oberflächenvorbereitung, Umgebung, Ergonomie und Arbeitssicherheit. Die konkrete Auswahl der Prüfungen richtet sich nach Anlage und Frage.
Zugang zur Anlage, eine technische Kontaktperson und vorhandene TDS, SDS, OEM-Unterlagen oder interne Anweisungen. Bekannte Fehlerbilder und Vergleichsteile helfen bei der Vorbereitung. Einsatz- und Berichtstermine werden mit dem Prüfplan bestätigt.
Ja. GRO unterstützt die technische Klärung von Beschichtungsproblemen anhand des Materials und der tatsächlichen Prozessbedingungen. Lieferantenunterlagen, Anwendung, Vorbereitung, Ofen und Umgebung werden im vereinbarten Umfang zusammen betrachtet. Ansprechpartner, Zugang und Unterlagen werden mit den Beteiligten abgestimmt. Bestätigte Befunde bleiben von Hypothesen und weiterem Untersuchungsbedarf unterscheidbar.
VOM BEFUND ZUR ÜBERGABE
Fehlerbilder, betroffene Bauteile, Muster und vorhandene Prozessdaten vorab per E-Mail beschreiben. Prüfungen und benötigte Zugänge gemeinsam festlegen.
Anlage und Arbeitsablauf ansehen, vereinbarte Prüfungen durchführen und Bedienerwissen einbeziehen. Ergebnisse mit dem Fehlerbild abgleichen.
Bericht und Prioritäten durchgehen. Eine Reinigung, technische Änderung oder breitere Umsetzung folgt nur nach gesonderter Abstimmung.
DAS BLEIBT BEI IHNEN
Ein Bericht mit Fotos, vereinbarten Messwerten, nachvollziehbaren Befunden und priorisierten Empfehlungen. Offene Fragen bleiben als offene Fragen erkennbar.
GRO Check360™
Beschreiben Sie das Fehlerbild, die betroffenen Teile und den Prozess. Vorhandene Messwerte und Materialangaben helfen, den Prüfplan vorzubereiten.